Qué significa cada letra
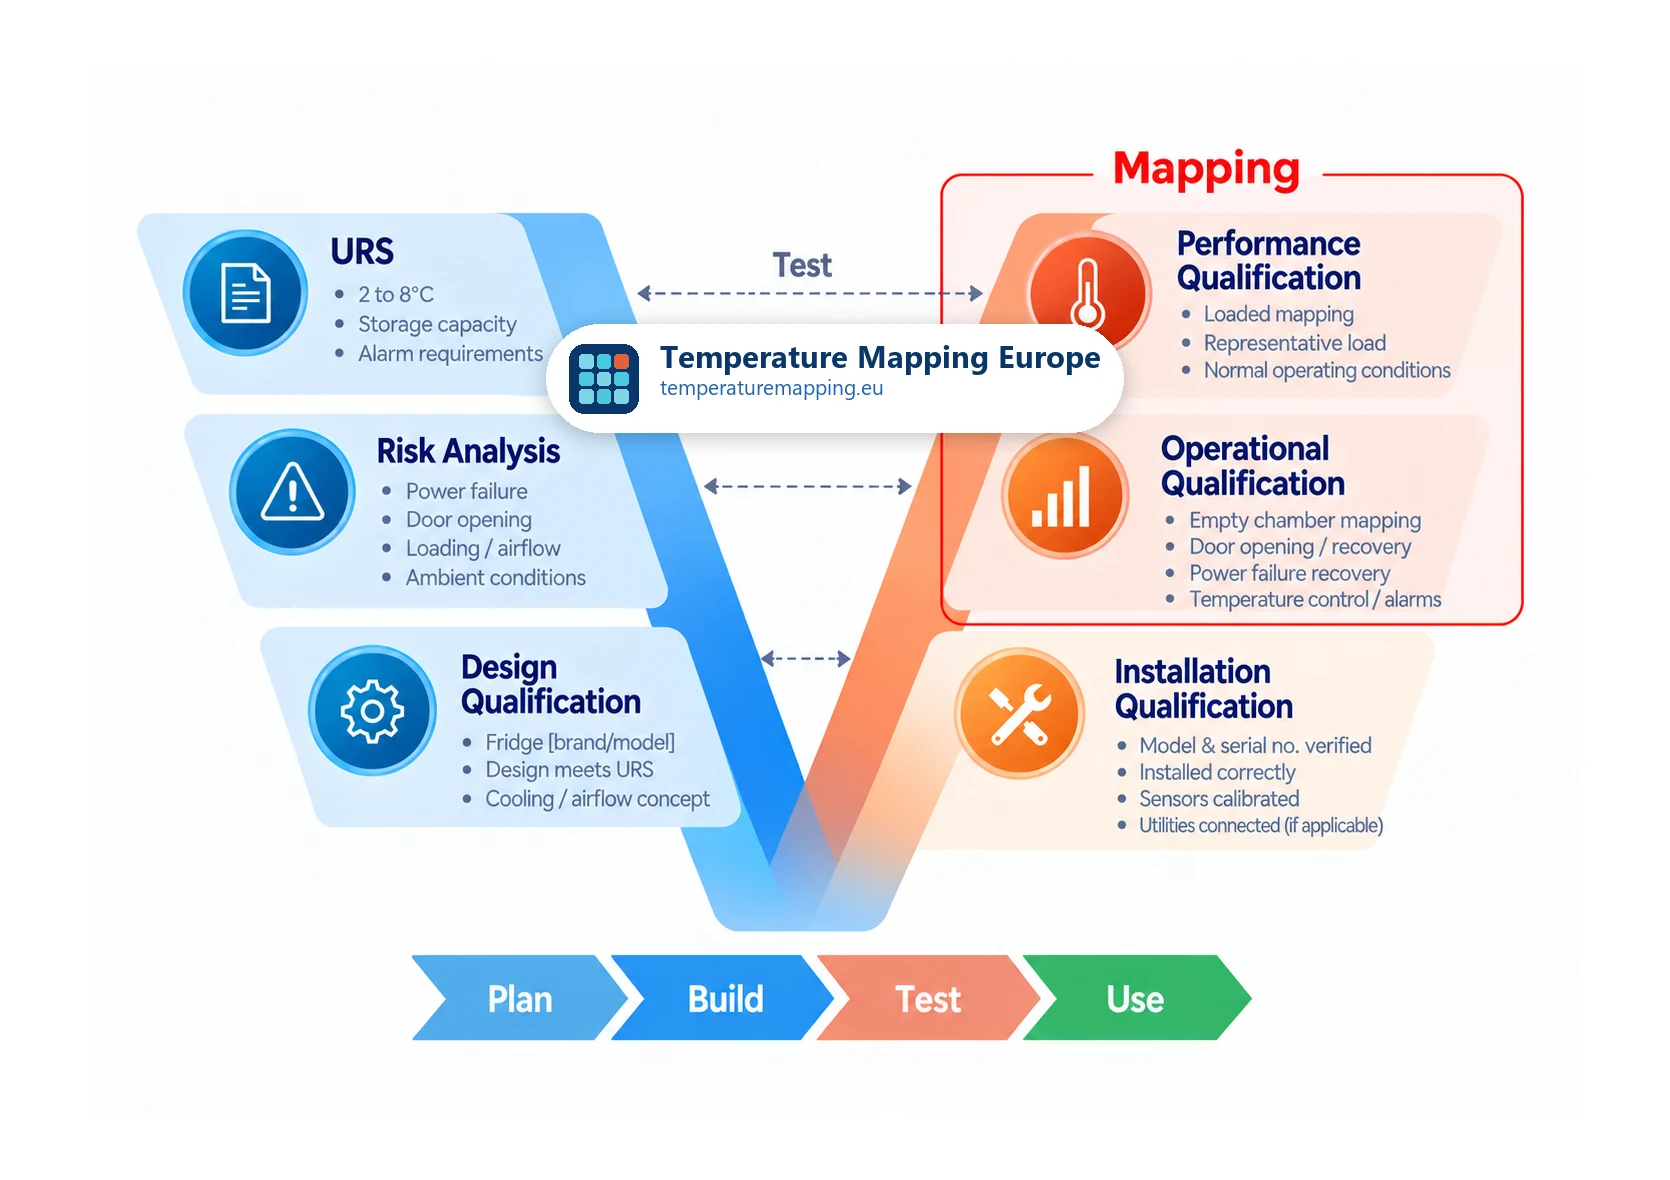
Antes de repasar el modelo en V, presentamos un breve glosario de los seis términos que lo componen.
| Abreviatura | Nombre completo | Propósito |
|---|---|---|
| URS | User Requirements Specification | Define los requisitos funcionales del usuario: rango de temperatura, capacidad, requisitos de alarma, patrón de apertura de puerta. |
| RA | Análisis de riesgos (Risk Analysis) | Identifica qué puede fallar (corte de energía, puerta, carga, ambiente) y guía la estrategia de pruebas. |
| DQ | Design Qualification | Documenta que la marca, modelo y diseño elegidos cumplen la URS y los resultados del RA. |
| IQ | Installation Qualification | Verifica que la cámara está instalada como se especifica, con servicios auxiliares conectados y sondas calibradas. |
| OQ | Operational Qualification | Demuestra que la cámara vacía se mantiene dentro de la especificación bajo uso simulado, incluyendo pruebas de alarma, puerta y corte de energía. |
| PQ | Performance Qualification | Demuestra que la cámara cargada se mantiene dentro de la especificación bajo uso real representativo. |
Dónde se sitúa el mapeo de temperatura en la V
El mapeo no es una de las letras. Es el estudio que se ejecuta y cuyos resultados se convierten en evidencia dentro de dos de ellas: OQ y PQ. En términos de buenas prácticas:
- Mapeo de cámara vacía durante OQ, normalmente al menos 24 horas, para caracterizar el equipo sin la interferencia de la carga de producto.
- Mapeo con carga durante PQ, normalmente al menos 24 horas, con la carga especificada y en operación representativa, para demostrar el funcionamiento real.
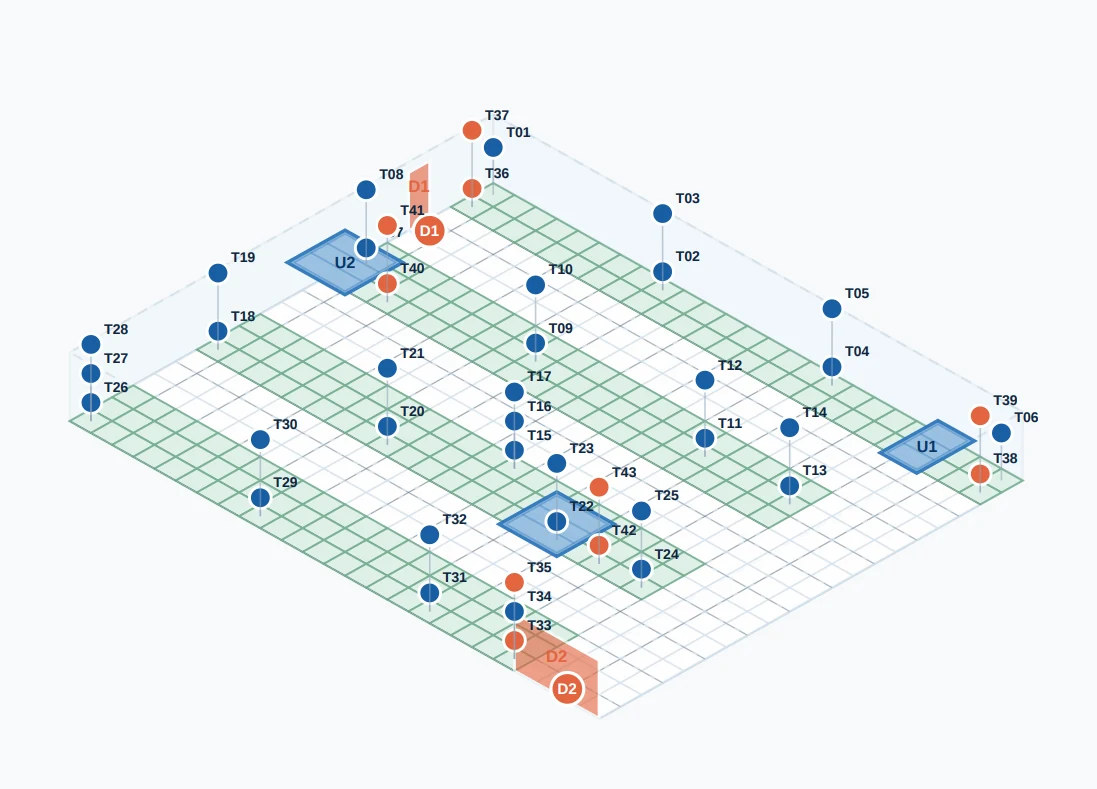
- La ubicación de los sensores de mapeo debe justificarse en la estrategia de pruebas e incluirse en el protocolo mediante un diagrama de colocación.
La estrategia de pruebas se redacta antes, en el brazo izquierdo de la V: se apoya en URS, DQ y RA para justificar cuántos sensores van dónde, durante cuánto tiempo y en qué condiciones. Consulte dónde colocar los registradores de datos y cuántos puntos de medición son necesarios para conocer la base técnica.
El modelo en V es una referencia útil, no una lista de comprobación. Dos cámaras con la misma especificación nominal pueden dar lugar a dossiers de cualificación muy diferentes: una puede reutilizar datos de commissioning como evidencia de OQ, otra puede ejecutar toda la secuencia de protocolos porque un cambio en el proceso lo exige. Cuando la estructura estándar genera documentación sin aportar valor adicional, adaptamos el nivel de detalle al riesgo real del producto y a la complejidad del equipo.
El brazo izquierdo: URS, RA y DQ definen qué es "bueno"
El brazo derecho de la V solo puede verificar lo que el izquierdo ha definido. Si se omite un paso en el brazo izquierdo, la prueba correspondiente del brazo derecho carece de una referencia con la que contrastarse. Por eso el Anexo 15 y las guías de buenas prácticas de la industria dan tanto peso a documentar los requisitos por adelantado.
User Requirements Specification (URS)
La URS define los requisitos funcionales del usuario sin prescribir la solución técnica. Para un frigorífico farmacéutico, suele incluir:
- Rango de temperatura de almacenamiento requerido (por ejemplo 2 a 8 °C para medicamentos; véase también cámaras frigoríficas y refrigeradores 2-8 °C).
- Capacidad de la unidad y naturaleza del material a almacenar.
- Si se requiere pre-acondicionamiento de la carga (tamaño máximo de carga, tiempo de calentamiento o enfriamiento).
- Patrón de apertura de puerta: cuánto tiempo y con qué frecuencia se abre la puerta.
- Parámetros ambientales críticos (luz, temperatura, humedad).
- Requisitos de alarma (umbrales, método de notificación, escalado).
La cualificación debe demostrar mediante pruebas que se han cumplido los requisitos de la URS. Esta trazabilidad debe ser visible en la documentación de cualificación. Lo que no figura en la URS no puede verificarse posteriormente como un requisito previamente definido.
Análisis de riesgos (RA)
El análisis de riesgos identifica qué puede fallar, la probabilidad de que ocurra y la gravedad de sus consecuencias. Para una cámara con temperatura controlada los riesgos recurrentes son corte de energía, aperturas de puerta o eventos de carga, condiciones ambientales y distribución del producto en el volumen de almacenamiento. Los resultados del RA sirven para definir la estrategia de pruebas: qué modos de fallo requieren una prueba activa (recuperación tras la apertura de la puerta, corte de energía) y cuáles solo requieren monitorización y dónde se sitúan los puntos de medición de mayor riesgo.
Design Qualification (DQ)
DQ documenta que el diseño de la cámara elegido cumple la URS y tiene en cuenta los resultados del RA. Para un frigorífico de catálogo, la DQ puede limitarse a una tabla que compare las especificaciones del modelo con la URS e indique claramente su cumplimiento. Para una cámara frigorífica transitable (walk-in) a medida, DQ cubre la capacidad de refrigeración, el concepto de flujo de aire, aislamiento, sistema de control y arquitectura de monitorización.
El brazo derecho: IQ, OQ y PQ verifican lo que se definió
IQ: Installation Qualification
IQ es el primer paso de verificación y confirma, como mínimo:
- Un registro de los componentes principales, incluyendo números de modelo y de serie.
- Confirmación de que la calibración se ha realizado según lo requieren las especificaciones, para la sonda de control incorporada y los sensores instalados de fábrica.
- Confirmación de que los servicios auxiliares especificados (alimentación eléctrica, agua de refrigeración y drenaje) están conectados correctamente.
IQ no mide la distribución de temperatura. Verifica que la cámara está físicamente lista para comenzar las pruebas de OQ.
OQ: Operational Qualification
OQ demuestra que el sistema cumple las especificaciones de temperatura durante operaciones simuladas y que el equipo se comporta como se espera en condiciones de estrés. Pruebas típicas de OQ para una cámara con temperatura controlada:
- Mapeo de temperatura de cámara vacía, normalmente al menos 24 horas. Los sensores de mapeo se colocan según la estrategia de pruebas, con un diagrama de colocación en el protocolo. Este estudio permite identificar los puntos calientes y fríos sin la influencia de la carga de producto.
- Pruebas de alarmas relacionadas con calidad: temperatura alta, temperatura baja, puerta abierta, corte de energía, fallo de sensor. Las alarmas deben activarse en los umbrales correctos y generar las notificaciones previstas en la URS.
- Prueba de recuperación tras la apertura de la puerta cuando corresponda. Se verifica la recuperación tras una apertura de puerta y se documentan la magnitud y la duración de la excursión.
- Prueba de aumento de temperatura tras un corte de energía cuando corresponda. La cámara pierde alimentación durante un intervalo definido y se registran tanto la subida de temperatura como el tiempo de recuperación. Para equipos pequeños es habitual un límite pass/fail preestablecido, pero para grandes cámaras frigoríficas y salas de congelación WHO señala explícitamente que a menudo no hay un criterio formal de aceptación pass/fail definido. En esos casos el propósito principal de la prueba es documentar el holdover time y el recovery time para la planificación de emergencias, no determinar por sí sola el resultado de la cualificación.
- Para congeladores de nitrógeno líquido o CO₂: confirmación de que el nivel del líquido se mantiene en su punto de consigna durante la operación.
PQ: Performance Qualification
PQ demuestra que la cámara funciona de manera consistente bajo carga real. En la práctica es un estudio de mapeo de temperatura con carga de al menos 24 horas, con la carga especificada y bajo condiciones operativas normales:
- La carga debe ser representativa de la utilizada en la operación rutinaria, no una caja simbólica en un estante.
- El patrón de apertura de la puerta debe reflejar las condiciones habituales de trabajo.
- Cuando las condiciones ambientales estacionales son relevantes (particularmente para almacenes GDP 15-25 °C), el estudio se repite en la estación más desfavorable, o se justifica y documenta que una sola estación es suficiente.
- Los datos del mapeo PQ con carga determinan la posición del sensor de monitorización fijo, como se explica en el artículo sobre puntos calientes y puntos fríos.
Cámaras COTS, sistemas a medida y combinación de etapas
Cámaras Commercial Off-The-Shelf (COTS) - frigoríficos, congeladores e incubadoras de catálogo que el fabricante suministra ya ensayados - generalmente no necesitan la secuencia completa IQ+OQ+PQ. Para una unidad COTS a menudo basta con una verificación IQ:
- Confirmar que el modelo en el sitio coincide con la URS y la especificación de diseño.
- Adjuntar el certificado de calibración de fábrica de la sonda incorporada y cualquier sensor instalado de fábrica.
- Verificar que los servicios auxiliares están conectados según lo requerido y que la unidad se enciende y mantiene el punto de consigna.
Un mapeo OQ separado de cámara vacía a menudo puede limitarse o omitirse cuando el fabricante suministra datos de rendimiento validados para el mismo modelo. Un mapeo con carga sigue siendo útil porque muestra cómo se comporta la unidad con el producto real, su patrón de apertura de puerta y su ubicación específica; documentarlo como PQ, como verificación operativa o simplemente como mapeo periódico queda a criterio de QA.
Sistemas a medida - cámaras frigoríficas construidas in situ, congeladores walk-in, almacenes, cámaras climáticas - son el caso opuesto. Diseño, instalación y commissioning incluyen ajustes de ingeniería reales, por lo que IQ y OQ suelen mantenerse como documentos separados y PQ se realiza bajo carga representativa. En la práctica, casi siempre es necesario adaptar el enfoque: reutilizar datos de commissioning cuando su calidad lo permite, añadir pruebas cuando la evaluación de riesgo lo exige y omitir pruebas que solo generan documentación sin aportar valor adicional.
Combinar etapas está permitido y a menudo es sensato. La guía de buenas prácticas de la industria y el Anexo 15 permiten combinar IQ y OQ en un solo documento y ambos permiten explícitamente que la cualificación haga referencia a las pruebas de commissioning que ya cumplen el estándar requerido. El planteamiento de partida no es «ejecutar todas las etapas», sino «generar evidencia documentada proporcional al riesgo».
Estructura documental de la cualificación
A cada etapa en la V le corresponde un documento, y cada documento se apoya en el anterior. Un archivo de cualificación completo para una cámara con temperatura controlada contiene típicamente:
| Etapa | Documento | Contiene |
|---|---|---|
| URS | User Requirements Specification | Requisitos funcionales, rango de temperatura, capacidad, alarmas, patrón de puerta. |
| RA | Evaluación de riesgos (FMEA o similar) | Modos de fallo, puntuaciones de riesgo, mitigaciones que guían la estrategia de pruebas. |
| DQ | Informe de Design Qualification | El diseño cumple la URS, con planos y especificaciones técnicas. |
| IQ | Protocolo e informe de Installation Qualification | Lista de componentes, certificados de calibración, conexiones de servicios auxiliares verificadas. |
| OQ | Protocolo e informe de Operational Qualification, incl. protocolo de mapeo | Mapeo de cámara vacía ≥ 24 h, resultados de pruebas de alarma, datos de puerta y corte de energía, diagrama de colocación de sensores. |
| PQ | Protocolo e informe de Performance Qualification, incl. mapeo con carga | Mapeo con carga ≥ 24 h con carga representativa, análisis de puntos calientes y fríos, recomendación de posición del sensor de monitorización. |
Consulte nuestro ejemplo de dossier de mapeo y el artículo sobre protocolo versus informe para ver cómo los documentos de mapeo encajan dentro de OQ y PQ.
Malentendidos frecuentes
- "El mapeo de temperatura es PQ." El mapeo es un estudio; PQ es una etapa de cualificación. El mapeo con carga genera la evidencia en la que se apoya la PQ.
- "IQ necesita un mapeo de temperatura." IQ verifica la instalación, no la distribución de temperatura. El mapeo empieza en OQ.
- "Siempre necesitamos las tres etapas de cualificación." Combinar IQ y OQ está explícitamente permitido, y una PQ independiente a menudo no es necesaria. Para un frigorífico de farmacia COTS, una verificación IQ con un mapeo con carga es a menudo todo el dossier.
- "Un mapeo de cámara vacía es suficiente." Para sistemas a medida, el mapeo de cámara vacía (OQ) caracteriza el equipo; el mapeo con carga (PQ) caracteriza el uso real. Ambos suelen ser necesarios.
- "La documentación de commissioning no puede contar para la cualificación." Cuando la documentación de commissioning es de un nivel aceptable, puede usarse como evidencia dentro de IQ u OQ y evitar duplicar pruebas.
- "La prueba de corte de energía siempre debe demostrar que la sala se mantiene en rango." Para equipos pequeños, sí. Para grandes cámaras frigoríficas y salas de congelación a menudo no hay pass/fail formal de temperatura; el propósito de la prueba es establecer holdover time y recovery time para la planificación de emergencias.
Fuentes utilizadas
- ISPE Good Practice Guide: Controlled Temperature Chamber Mapping and Monitoring, 2ª edición. Capítulos 1 (Introduction), 3 (User Requirements Specification), 5 (Commissioning), 6 (Testing Strategy) y 7 (Qualification).
- ISPE Baseline Guide: Commissioning and Qualification, 2ª edición.
- EU GMP Anexo 15: Cualificación y Validación, secciones sobre DQ, IQ, OQ y PQ.
- EU GDP 2013/C 343/01, capítulo 3.2.1 sobre mapeo de temperatura y colocación de equipos de monitorización en los puntos de mayores fluctuaciones.
- WHO Technical Report Series No. 961, Annex 9, Supplement 8: Temperature mapping of storage areas. Incluye la observación de que, para grandes cámaras frigoríficas y salas de congelación, a menudo no se define un criterio formal pass/fail de aceptación para la prueba de corte de energía; los datos sustentan principalmente la planificación del holdover time y del recovery time.
¿Está preparando un dossier de cualificación para una auditoría? Lea también qué quieren ver los auditores en un estudio de mapeo de temperatura y criterios de aceptación e incertidumbre de medida.
Prepare el plan de mapeo OQ y PQ para su cámara
Use la herramienta 3D de mapeo para definir la distribución de puntos de medición para su frigorífico, congelador, cámara frigorífica o almacén. La herramienta ofrece una primera propuesta de posiciones y número de sensores que puede añadir a su protocolo OQ o PQ.
Abrir la herramienta 3D de mapeo