Che cosa significa ogni lettera
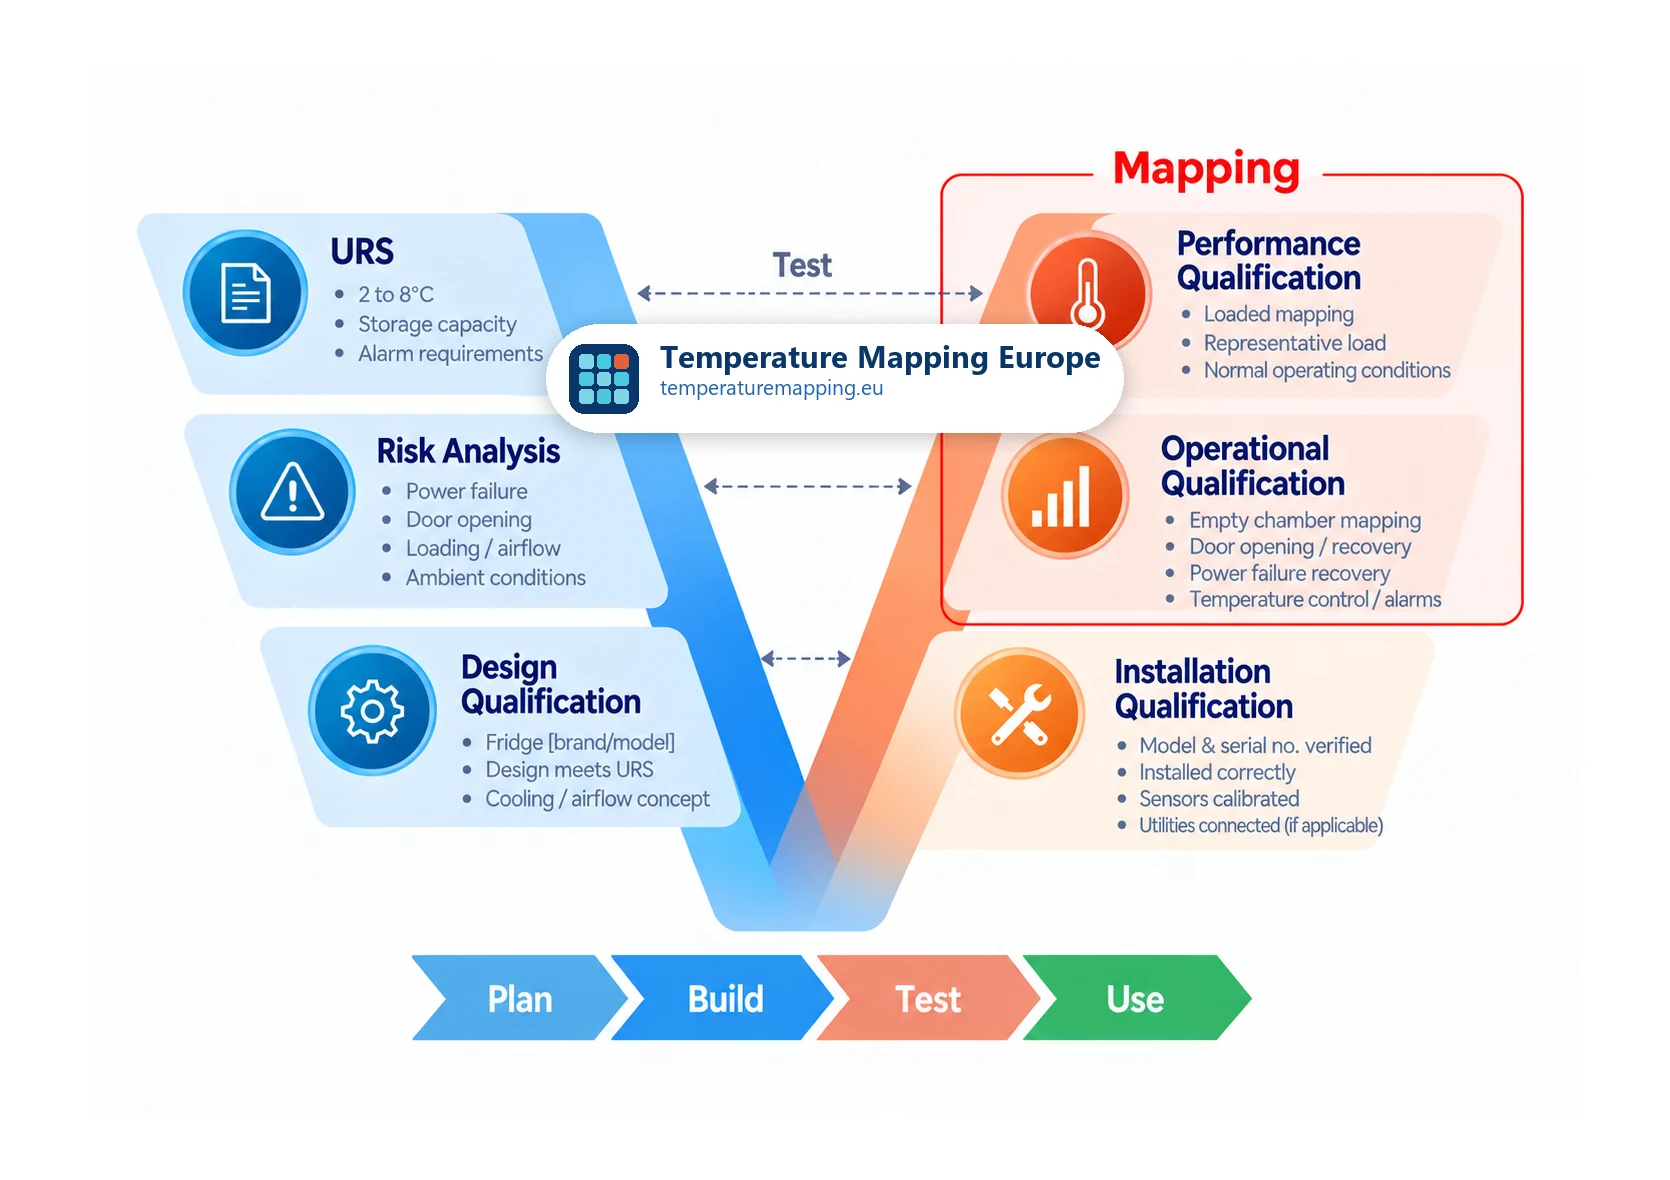
Prima di percorrere il modello a V, un breve glossario dei sei termini presenti nel modello.
| Sigla | Nome completo | Scopo |
|---|---|---|
| URS | User Requirements Specification | Definisce i requisiti funzionali dell'utente: intervallo di temperatura, capacità, requisiti di allarme, modalità di apertura della porta. |
| RA | Analisi del rischio (Risk Analysis) | Identifica cosa può andare storto (mancanza di alimentazione, porta, carico, ambiente) e guida la strategia di test. |
| DQ | Design Qualification | Documenta che marca, modello e progetto scelti soddisfano l'URS e la RA. |
| IQ | Installation Qualification | Verifica che la camera sia installata come specificato, con utenze collegate e sonde tarate. |
| OQ | Operational Qualification | Dimostra che la camera vuota rimane entro i limiti specificati in condizioni operative simulate, inclusi test di allarme, porta e mancanza di alimentazione. |
| PQ | Performance Qualification | Dimostra che la camera caricata rimane entro i limiti specificati in condizioni d'uso reali e rappresentative. |
Dove si colloca la mappatura della temperatura nella V
La mappatura non è una delle lettere. È lo studio i cui risultati forniscono evidenze nell'ambito di due fasi: OQ e PQ. In termini di buone pratiche:
- Mappatura a camera vuota durante l'OQ, di solito almeno 24 ore, per caratterizzare le prestazioni dell'apparecchiatura senza l'influenza del carico di prodotto.
- Mappatura a carico durante la PQ, di solito almeno 24 ore, con il carico specificato e in condizioni operative rappresentative, per mostrare le prestazioni reali.
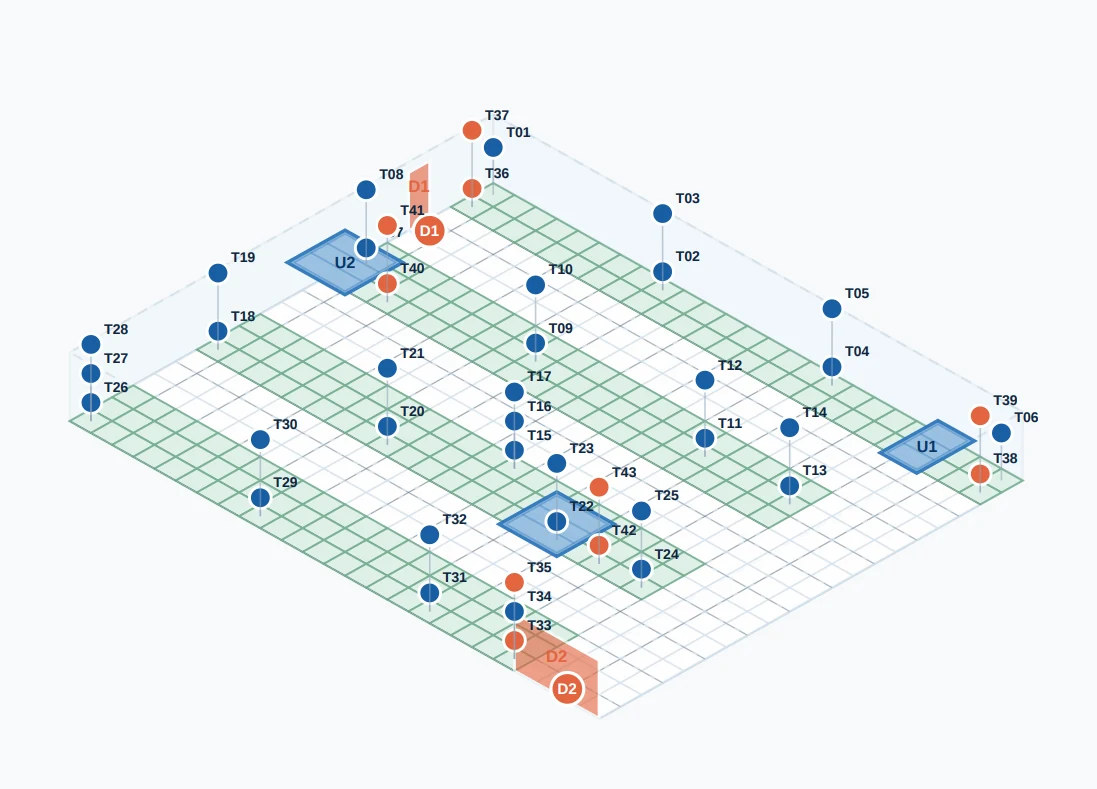
- Posizioni dei sensori di mappatura adeguatamente motivate nel documento di strategia di test, con uno schema di posizionamento incluso nel protocollo.
La strategia di test viene definita in precedenza, sul braccio sinistro della V: si basa su URS, DQ e RA per definire e motivare il numero e la posizione dei sensori, la durata del monitoraggio e le condizioni di prova. Vedere dove posizionare i data logger e quanti punti di misura servono per la base tecnica.
Il modello a V descritto nella teoria è un riferimento utile, non una checklist. Due camere con la stessa specifica nominale possono generare dossier di qualifica molto diversi: una utilizza i dati di commissioning già disponibili come evidenza per l'OQ, l'altra esegue l'intera sequenza di protocolli perché un cambiamento di processo lo impone. Dove la struttura standard genera solo documentazione senza aggiungere garanzie, adeguiamo il livello di approfondimento al rischio effettivo per il prodotto e alla complessità dell'apparecchiatura.
Il braccio sinistro: URS, RA e DQ definiscono i criteri da soddisfare
Il braccio destro della V può verificare solo ciò che il sinistro ha definito. Se si salta un passaggio a sinistra, il test corrispondente a destra non dispone di un requisito di riferimento rispetto al quale essere valutato. Per questo l'Allegato 15 e le linee guida di buone pratiche di settore attribuiscono grande importanza alla definizione e documentazione preventiva dei requisiti.
User Requirements Specification (URS)
L'URS descrive i requisiti funzionali dell'utente senza prescrivere la soluzione tecnica. Per un frigorifero farmaceutico include tipicamente:
- Intervallo di temperatura di stoccaggio richiesto (ad esempio 2-8 °C per i medicinali; vedere anche celle frigorifere e frigoriferi 2-8 °C).
- Capacità dell'unità e natura del materiale da stoccare.
- Eventuali requisiti di precondizionamento del carico (dimensione massima, tempo di riscaldamento o raffreddamento).
- Schema di apertura porta: quanto a lungo e con quale frequenza la porta viene aperta.
- Parametri ambientali critici (luce, temperatura, umidità).
- Requisiti di allarme (soglie, metodo di notifica, escalation).
La qualifica deve dimostrare tramite test che i requisiti dell'URS sono soddisfatti. Questa tracciabilità deve essere visibile nella documentazione di qualifica. Un requisito non definito nell'URS non potrà essere dimostrato in seguito da alcun test come requisito precedentemente definito.
Analisi del rischio (RA)
L'analisi del rischio identifica cosa può andare storto e con quale probabilità può verificarsi e quale gravità può avere. Per una camera a temperatura controllata i rischi ricorrenti sono mancanza di alimentazione, aperture di porta o operazioni di carico, condizioni ambientali e distribuzione del prodotto nel volume di stoccaggio. Gli esiti della RA costituiscono la base della strategia di test: quali modalità di guasto devono essere verificate mediante prove specifiche (recupero dopo l'apertura della porta, mancanza di alimentazione), quali richiedono solo monitoraggio e quali sono le posizioni di misura più critiche.
Design Qualification (DQ)
La DQ documenta che il progetto di camera scelto soddisfa l'URS e tiene conto della RA. Per un frigorifero da catalogo, la DQ può essere semplicemente una tabella che confronta la specifica del modello con l'URS ed evidenzia le corrispondenze. Per una cella walk-in su misura, la DQ comprende la valutazione della capacità di raffreddamento, il concetto di flusso d'aria, l'isolamento, il sistema di controllo e l'architettura di monitoraggio.
Il braccio destro: IQ, OQ e PQ verificano ciò che è stato definito
IQ: Installation Qualification
L'IQ è il primo passo di verifica e conferma almeno:
- Un elenco dei componenti principali, inclusi numeri di modello e di serie.
- Conferma che la taratura è stata eseguita come richiesto dalle specifiche, per la sonda di controllo integrata e per i sensori montati in fabbrica.
- Conferma che le utenze specificate (alimentazione elettrica, acqua di raffreddamento e scarico) sono collegate correttamente.
L'IQ non misura la distribuzione di temperatura. Conferma che la camera è fisicamente pronta a iniziare i test OQ.
OQ: Operational Qualification
L'OQ dimostra che il sistema soddisfa le specifiche di temperatura in condizioni operative simulate e che l'apparecchiatura funziona come previsto anche in condizioni gravose. Test OQ tipici per una camera a temperatura controllata:
- Mappatura di temperatura a camera vuota, di solito almeno 24 ore. Sensori posizionati secondo il documento di strategia di test, con uno schema di posizionamento nel protocollo. Lo studio consente di individuare potenziali hot spot e cold spot senza l'influenza del carico di prodotto.
- Verifica degli allarmi rilevanti ai fini della qualità: temperatura alta, temperatura bassa, porta aperta, mancanza di alimentazione, guasto sensore. Gli allarmi devono attivarsi alle soglie definite e generare le notifiche previste dall'URS.
- Test di recupero dopo l'apertura della porta ove applicabile. Si valuta il tempo di recupero dopo l'apertura della porta e si documentano l'entità e la durata dell'escursione.
- Test di aumento di temperatura per mancanza di alimentazione ove applicabile. L'alimentazione elettrica della camera viene interrotta per un intervallo definito e vengono registrate sia la salita di temperatura sia il tempo di ripristino. Per apparecchiature piccole è comune un criterio di accettazione predefinito, ma per grandi celle frigorifere e celle di congelamento l'OMS sottolinea esplicitamente che un criterio di accettazione formale pass/fail spesso non è definito. In quei casi lo scopo principale del test è documentare l'holdover time e il recovery time per la pianificazione d'emergenza, non determinare direttamente l'esito della qualifica.
- Per congelatori ad azoto liquido o CO₂: conferma che il livello del fluido rimanga al set-point durante l'esercizio.
PQ: Performance Qualification
La PQ dimostra che la camera funziona in modo costante con il carico effettivo. In pratica è uno studio di mappatura della temperatura a carico di almeno 24 ore, con il carico specificato e in condizioni operative normali:
- Il carico è quello che la camera avrà effettivamente nell'uso quotidiano, non un carico puramente simbolico o non rappresentativo.
- La frequenza di apertura della porta deve riflettere le normali condizioni operative.
- Dove contano le condizioni ambientali stagionali (in particolare per i magazzini GDP 15-25 °C), lo studio viene ripetuto nella stagione più sfavorevole, oppure una sola stagione può essere considerata sufficiente se adeguatamente giustificata e documentata.
- I dati della mappatura PQ a carico contribuiscono a definire la posizione del sensore di monitoraggio permanente, come spiegato nell'articolo su hot spot e cold spot.
Camere COTS, sistemi su misura e combinazione delle fasi
Le camere Commercial Off-The-Shelf (COTS) - frigoriferi, congelatori e incubatori da catalogo acquistati e già testati dal produttore - di norma non richiedono la sequenza completa IQ+OQ+PQ. Per un'unità COTS basta spesso una verifica IQ:
- Confermare che il modello installato in sito corrisponde all'URS e alla specifica di progetto.
- Allegare il certificato di taratura di fabbrica della sonda integrata e degli eventuali sensori montati in fabbrica.
- Verificare che le utenze siano collegate come richiesto e che l'unità si accenda e mantenga il valore di set-point.
Una mappatura OQ a camera vuota separata può spesso essere limitata o omessa se il produttore fornisce dati di prestazione validati per lo stesso modello. Una mappatura a carico rimane utile perché mostra come si comporta l'unità con il vostro carico di prodotto reale, il vostro modalità di apertura della porta e le specifiche condizioni del sito; se questa mappatura è documentata come PQ, come verifica operativa o semplicemente come mappatura periodica è una scelta di QA.
I sistemi su misura - celle frigorifere costruite in sito, congelatori walk-in, magazzini, camere climatiche - richiedono generalmente un approccio più articolato. Progettazione, installazione e commissioning comportano attività specifiche di progettazione e ingegneria, quindi IQ e OQ restano di solito documenti separati e la PQ viene eseguita con carico rappresentativo. In pratica queste installazioni comportano quasi sempre lavoro su misura: riutilizzare i dati di commissioning quando la qualità dei dati lo consente, aggiungere test dove l'analisi del rischio lo richiede, e omettere test che non apportano ulteriori garanzie o evidenze utili.
Combinare le fasi è consentito e spesso opportuno. Le linee guida di buona pratica del settore e l'Allegato 15 permettono entrambi di combinare IQ e OQ in un unico documento, e permettono esplicitamente che la qualifica faccia riferimento ai test di commissioning che già soddisfano lo standard richiesto. Il principio di fondo non è quindi « eseguire tutte le fasi »; è « fornire evidenze documentate commisurate al rischio ».
Struttura documentale della qualifica
A ogni fase della V corrisponde un documento, e ogni documento si basa su quello precedente. Un dossier di qualifica completo per una camera a temperatura controllata contiene tipicamente:
| Fase | Documento | Contiene |
|---|---|---|
| URS | User Requirements Specification | Requisiti funzionali, intervallo di temperatura, capacità, allarmi, modalità di apertura della porta. |
| RA | Analisi del rischio (FMEA o simile) | Modi di guasto, punteggi di rischio, misure di mitigazione che orientano la strategia di test. |
| DQ | Rapporto di Design Qualification | Il progetto soddisfa l'URS, con disegni e specifiche tecniche. |
| IQ | Protocollo e rapporto di Installation Qualification | Elenco componenti, certificati di taratura, verifica dei collegamenti alle utenze. |
| OQ | Protocollo e rapporto di Operational Qualification, incl. protocollo di mappatura | Mappatura a camera vuota ≥ 24 h, esiti dei test di allarme, dati delle prove di apertura della porta e di mancanza di alimentazione, schema di posizionamento sensori. |
| PQ | Protocollo e rapporto di Performance Qualification, incl. mappatura a carico | Mappatura a carico ≥ 24 h con carico rappresentativo, analisi hot/cold spot, raccomandazione per il posizionamento del sensore di monitoraggio. |
Vedere il nostro esempio di dossier di mappatura e l'articolo su protocollo versus rapporto per capire come i documenti di mappatura si inseriscono in OQ e PQ.
Errori frequenti
- « La mappatura della temperatura è la PQ. » La mappatura è uno studio; la PQ è una fase di qualifica. La mappatura a carico fornisce le evidenze su cui si basa la PQ.
- « L'IQ richiede una mappatura di temperatura. » L'IQ verifica l'installazione, non la distribuzione di temperatura. La mappatura inizia in OQ.
- « Servono sempre tutte e tre le fasi di qualifica. » Combinare IQ e OQ è esplicitamente consentito, e una PQ separata per il sistema spesso non è richiesta. Per un frigorifero di farmacia COTS, una verifica IQ con una mappatura a carico costituisce spesso l'intero dossier.
- « Una mappatura a camera vuota è sufficiente. » Per i sistemi su misura, la mappatura a vuoto (OQ) caratterizza l'apparecchiatura; la mappatura a carico (PQ) caratterizza l'uso reale. Entrambe sono di solito necessarie.
- « La documentazione di commissioning non può essere utilizzata ai fini della qualifica. » Se la documentazione di commissioning è di livello adeguato, può essere utilizzata come evidenza in IQ o OQ evitando così la duplicazione delle prove.
- « Il test di mancanza di alimentazione deve sempre dimostrare che la camera resti nell'intervallo. » Per apparecchiature piccole, sì. Per grandi celle frigorifere e celle di congelamento spesso non esiste un criterio formale di accettazione basato sulla temperatura; lo scopo del test è allora stabilire holdover time e recovery time per la pianificazione d'emergenza.
Fonti utilizzate
- ISPE Good Practice Guide: Controlled Temperature Chamber Mapping and Monitoring, 2ª edizione. Capitoli 1 (Introduction), 3 (User Requirements Specification), 5 (Commissioning), 6 (Testing Strategy) e 7 (Qualification).
- ISPE Baseline Guide: Commissioning and Qualification, 2ª edizione.
- Allegato 15 GMP UE: Qualifica e Validazione, sezioni su DQ, IQ, OQ e PQ.
- GDP UE 2013/C 343/01, capitolo 3.2.1 su mappatura della temperatura e posizionamento degli strumenti di monitoraggio nei punti di maggiori variazioni.
- WHO Technical Report Series No. 961, Annex 9, Supplement 8: Temperature mapping of storage areas. Contiene l'osservazione che per grandi celle frigorifere e celle di congelamento un criterio di accettazione formale pass/fail per il test di mancanza di alimentazione spesso non è definito; i dati sostengono principalmente la pianificazione di holdover time e recovery time.
State preparando un dossier di qualifica in vista di un audit? Leggete anche cosa vogliono vedere gli auditor in uno studio di mappatura e criteri di accettazione e incertezza di misura.
Definite il piano di mappatura OQ e PQ per la vostra camera
Usate lo strumento 3D di mappatura per definire una prima distribuzione dei punti di misura per il vostro frigorifero, congelatore, cella frigorifera o magazzino. Ottenete una prima proposta del numero e della posizione dei sensori da allegare al vostro protocollo OQ o PQ.
Apri lo strumento 3D di mappatura